
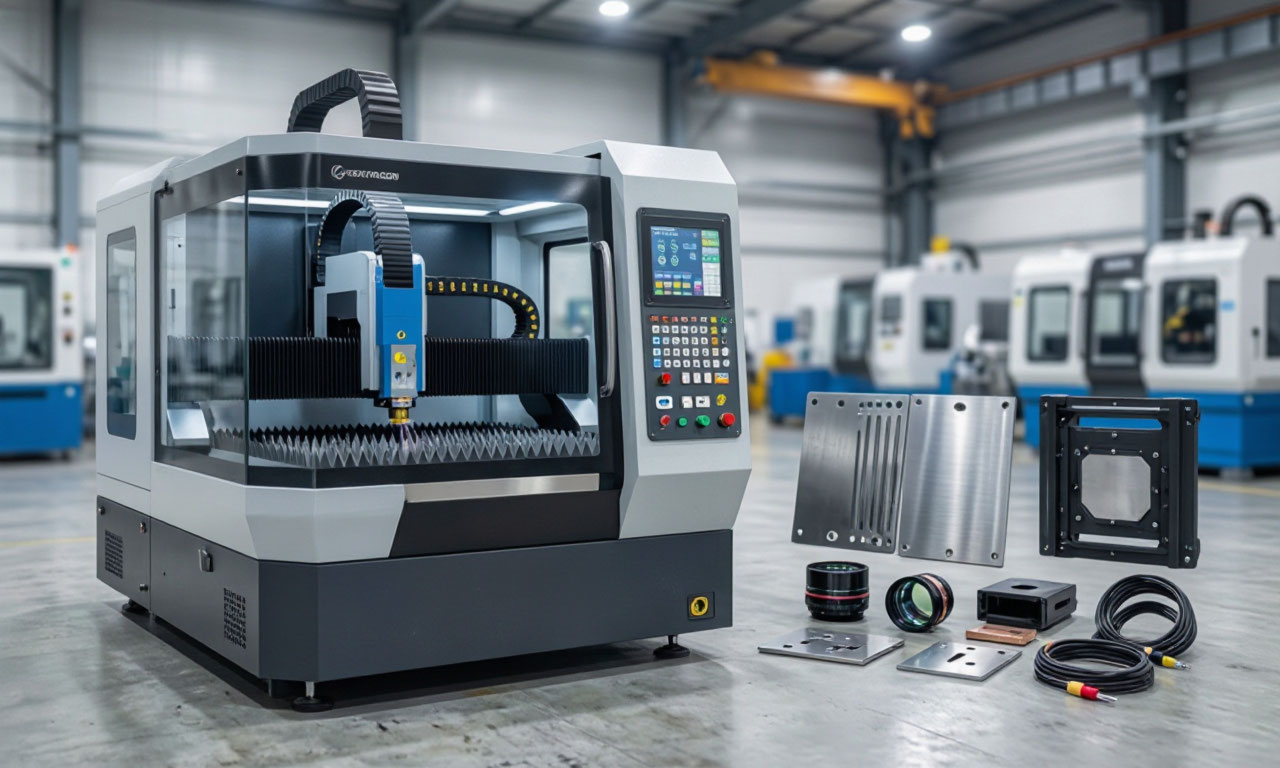
Современный лазерный станок это сложную электромеханическую систему, объединяющую оптику, прецизионную механику, силовую электронику и программное управление.
- Рынок лазерного оборудования демонстрирует устойчивый рост: только сегмент лазерной резки достиг 5,8 млрд долларов в 2023 году и продолжает увеличиваться со среднегодовым темпом 7,4% вплоть до 2030 года, что обусловлено спросом со стороны производителей кузовных панелей электромобилей, аэрокосмических конструкций и корпусов потребительской электроники.
- Понимание функционального назначения каждого узла позволяет не только грамотно подбирать оборудование под конкретные производственные задачи, но и эффективно эксплуатировать его, минимизируя простои и брак.
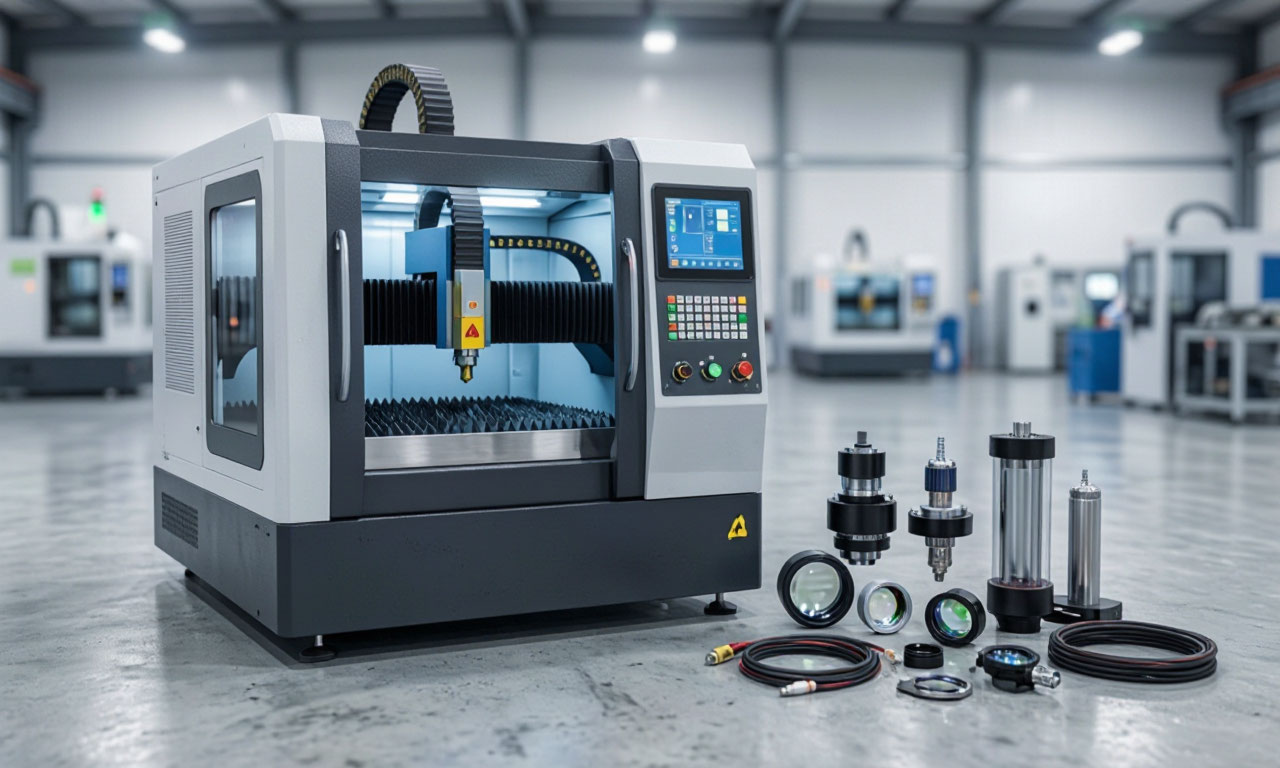
- В структуре лазерной установки выделяют несколько ключевых подсистем: источник излучения с оптическим резонатором, систему транспортировки луча, режущую головку с фокусирующей оптикой и сопловым узлом, координатный стол с линейными направляющими и систему числового программного управления.
Каждый элемент вносит вклад в итоговое качество реза ширину керфа, шероховатость кромки, точность геометрии и производительность обработки. Ниже рассматриваются принципы работы и практические аспекты настройки основных компонентов.
Сопла для лазерной резки
Сопло https://opti-cut.ru/catalog/raskhodnye_materialy_dlya_lazernykh_stankov/sopla_dlya_lazernoy_rezki/ формирует газовую струю, направленную в зону реза, и одновременно служит элементом емкостного датчика высоты. Геометрия сопла диаметр выходного отверстия, угол конусности, наличие расширяющейся секции определяет скорость истечения газа и распределение давления на поверхности материала. Для получения сверхзвуковых скоростей истечения применяются сопла Лаваля с сужающейся и расширяющейся секциями, что позволяет достичь числа Маха порядка 2 и выше.
Диаметр выходного отверстия выбирается в зависимости от толщины материала и требуемого расхода газа. Типичные значения лежат в диапазоне 0,8–2,0 мм; для тонких материалов применяются сопла меньшего диаметра, обеспечивающие более сфокусированную струю. Увеличение диаметра сопла повышает расход газа и улучшает удаление расплава, но снижает точность позиционирования газового потока относительно луча.
Материал сопла должен сочетать стойкость к абразивному износу и тепловым нагрузкам. Медные сопла обеспечивают высокую электропроводность, необходимую для работы емкостного датчика, и удовлетворительную стойкость при резке нержавеющей стали и алюминия. Для агрессивных сред применяются сопла с керамическими вставками, однако они требуют отдельного датчика высоты. Износ сопла проявляется в асимметрии струи и появлении грата на одной из кромок реза.
Уход за соплом включает регулярную очистку выходного отверстия от нагара и проверку концентричности луча. Несоосность луча и сопла приводит к быстрому износу одной стороны отверстия и, как следствие, к отклонению газовой струи. Проверка выполняется путем пробивки отверстия в тонком листе на минимальной мощности: отпечаток должен быть концентричен относительно выходного отверстия сопла.
Оптический резонатор
Оптический резонатор это сердце лазерной генерации систему зеркал и активной среды, в которой происходит многократное усиление света и формирование когерентного пучка. В твердотельных лазерах, таких как Nd:YAG, резонатор образован глухим и выходным зеркалами, между которыми размещается активный кристалл, накачиваемый внешним источником энергии.
Излучение, испытывая многократные отражения, проходит через активную среду и усиливается за счет вынужденного испускания, пока часть его не выходит через полупрозрачное выходное зеркало, формируя рабочий луч.
Стабильность резонатора критически влияет на качество пучка. Даже микронные смещения зеркал вследствие теплового расширения или вибраций приводят к изменению модового состава и расходимости излучения. Для мощных CO₂-лазеров применяются резонаторы с термостабилизированными конструкциями, где температурный дрейф удерживается в субмикрометровом диапазоне.
Исследования показывают, что использование углеволоконных структур с нулевым температурным расширением позволяет достичь стабильности резонатора в субмикронном диапазоне даже при мощности 600–800 Вт.
Конфигурация резонатора определяет распределение мощности в поперечном сечении пучка. Гауссов профиль, характерный для основной моды TEM₀₀, обеспечивает минимальный размер фокального пятна и, соответственно, максимальную плотность энергии в зоне реза. Многомодовые резонаторы дают более широкий пучок с неравномерным распределением интенсивности, что приемлемо для резки толстых материалов, где требуется высокая общая мощность, а не предельная концентрация энергии.
Практическая настройка резонатора включает юстировку зеркал с помощью юстировочных винтов и контроль положения луча на выходе. Для диагностики применяются термобумага, визирные экраны и профилометры. Смещение луча относительно оси сопла даже на 0,1 мм приводит к асимметричному износу сопла и ухудшению качества кромки, поэтому юстировку следует проводить после каждой замены оптических элементов или ремонтных работ, затрагивающих положение излучателя.
Мощность излучения
Мощность излучения интегральный параметр, определяющий предельную толщину разрезаемого материала и скорость обработки. Для волоконных лазеров типовые значения лежат в диапазоне от 500 Вт до 30 кВт и выше, тогда как CO₂-системы обычно ограничиваются несколькими киловаттами.
Мощность непосредственно связана с плотностью энергии в фокальном пятне: при уменьшении диаметра пятна вдвое плотность мощности возрастает вчетверо, что позволяет резать более тонкие материалы с высокой скоростью или обрабатывать более толстые листы при умеренных скоростях.
Выбор мощности диктуется технологическими задачами. Для резки нержавеющей стали толщиной 1 мм волоконным лазером мощностью 1 кВт достигается скорость порядка 20 м/мин, тогда как для листа 10 мм требуется уже 6–8 кВт. Превышение оптимальной мощности для данной толщины приводит к перегреву кромки, образованию грата и увеличению зоны термического влияния, что особенно критично для прецизионных деталей.
Недостаточная мощность, напротив, вызывает неполное проплавление и необходимость снижения скорости, что экономически невыгодно.
Контроль мощности осуществляется как на этапе проектирования технологического процесса, так и в реальном времени. Современные источники оснащаются встроенными измерителями и системами обратной связи, позволяющими поддерживать заданный уровень с точностью до нескольких процентов. Для периодической поверки применяются внешние калориметрические измерители, которые размещаются на пути луча вместо обрабатываемой детали.
Расхождение между заданной и фактической мощностью более чем на 5% служит сигналом для калибровки источника или проверки состояния оптических элементов.
Программное управление мощностью в функции пути позволяет оптимизировать обработку сложных контуров. На прямолинейных участках мощность может быть повышена, а на углах и скруглениях снижена для предотвращения пережога. Такая адаптивная стратегия реализуется в системах ЧПУ через таблицы параметров, привязанные к геометрии контура.
Режущая головка
Режущая головка узел, в котором сходятся оптический тракт, газовая магистраль и система автоматического поддержания расстояния до материала. Конструктивно головка включает:
- корпус с полостью для размещения фокусирующей линзы;
- держатель линзы с механизмом вертикального перемещения;
- емкостный датчик высоты;
- сопловой узел.
В современных моделях, реализована замкнутая система мониторинга с датчиками давления газа, температуры охлаждающей воды и защиты защитных линз.
Автофокусировка выполняется либо перемещением линзы внутри головки, либо изменением положения всей головки по оси Z. Первый способ предпочтителен для быстрой смены фокусного расстояния без изменения зазора между соплом и материалом. В патенте US6204473 описан механизм, в котором фокусирующая оптика перемещается вертикально независимо от сопла, что позволяет оперативно менять положение фокальной плоскости при пробивке толстых материалов.
Защита оптики от брызг и паров обеспечивается системой защитных линз и избыточным давлением воздуха в полости головки. Типовая конфигурация включает две верхние защитные линзы диаметром 21,5–25,4 мм и нижнюю линзу диаметром 34 мм, которые легко заменяются в полевых условиях. Загрязнение нижней защитной линзы наиболее частая причина падения мощности на рабочей позиции; контроль ее состояния должен входить в ежедневное обслуживание.
Антиколлизионная защита предотвращает повреждение головки при столкновении с наклонными или приподнятыми деталями. Механизм реализуется через разрушаемые штифты или магнитные соединения, которые размыкают кинематическую цепь при превышении допустимого усилия. После срабатывания защиты достаточно заменить штифты и отъюстировать положение головки, что занимает несколько минут вместо часов ремонта.
Фокусное расстояние
Фокусное расстояние линзы определяет диаметр фокального пятна и глубину резкости два ключевых параметра, между которыми существует обратная зависимость. Короткофокусные линзы, например 2,5 дюйма (63,5 мм), формируют пятно минимального диаметра с высокой плотностью энергии, но малой глубиной резкости. Длиннофокусные линзы, такие как 7,5 или 10 дюймов, дают более крупное пятно, однако обеспечивают большую глубину резкости, что необходимо при резке толстых материалов с неровной поверхностью.
| Фокусное расстояние | Диаметр фокального пятна | Глубина резкости | Типовая толщина материала | Характерные задачи |
|---|---|---|---|---|
| 2,5 дюйма (63,5 мм) | минимальный | малая | до 1 мм | тонколистовая резка, высокая детализация контура |
| 3,75 дюйма | малый | умеренная | 1–3 мм | раскрой электротехнической стали |
| 5 дюймов | средний | средняя | 3–6 мм | универсальная резка конструкционной стали |
| 7,5 дюйма | увеличенный | большая | 6–12 мм | резка толстостенных деталей |
| 10–12,5 дюйма | крупный | максимальная | свыше 12 мм | обработка толстого листа с неровной поверхностью |
Стандартный ряд фокусных расстояний включает значения 2,5, 3,75, 5, 7,5, 10 и 12,5 дюйма. Для резки тонколистовой стали типично применение линзы 5 дюймов, тогда как для толщин свыше 12 мм рекомендуется переходить на 7,5 дюйма и более. Несоответствие фокусного расстояния толщине материала проявляется в виде увеличенного керфа, выраженного грата или неполного проплавления по всей глубине реза.
Положение фокальной плоскости относительно поверхности материала также подлежит регулировке. Для тонких листов фокус устанавливается на поверхности или слегка ниже, для толстых заглубляется на 1–3 мм от поверхности. При пробивке отверстий в толстостенных деталях используется динамическое изменение положения фокуса: линза опускается в процессе пробивки, ускоряя образование сквозного отверстия.
Смена линзы требует осторожного обращения: малейшая царапина на просветляющем покрытии вызывает локальный перегрев и разрушение оптики под действием мощного излучения. Установка линзы выполняется в чистых перчатках, с контролем отсутствия пыли на поверхности. После замены обязательна юстировка луча относительно оси сопла с помощью визирной мишени.
Assist gas
Вспомогательный газ выполняет несколько функций одновременно:
- удаляет расплавленный материал из зоны реза;
- защищает оптику от брызг и паров;
- подавляет воспламенение горючих материалов;
- в случае активных газов участвует в экзотермической реакции, повышающей эффективность резки.
Выбор газа определяется материалом и требуемым качеством кромки.
Кислород применяется для резки углеродистой стали, где экзотермическая реакция окисления железа добавляет теплоты в зону обработки и позволяет увеличить скорость резки в 2–3 раза по сравнению с инертными газами. Азот используется для нержавеющей стали, алюминия и меди, где требуется чистая кромка без оксидной пленки. Сжатый воздух служит экономичной альтернативой азоту для задач, где допустимо небольшое окисление кромки.
Давление газа подбирается эмпирически для каждой комбинации материала и толщины. Для резки нержавеющей стали азотом высокого давления (20–25 бар) применяются сопла с диаметром 1,5–2,0 мм, тогда как для кислородной резки углеродистой стали достаточно 0,5–2 бар. Регулятор давления должен обеспечивать стабильность в пределах ±5% от заданного значения, поскольку колебания давления напрямую влияют на ширину керфа.
Качество газа также имеет значение. Влага и масло в газовой магистрали приводят к загрязнению оптики и нестабильности процесса. Установка фильтров тонкой очистки и осушителей на линии подачи газа обязательна для ответственных операций. Расход газа контролируется ротаметром или массовым расходомером; превышение оптимального расхода не улучшает качество реза, но увеличивает эксплуатационные затраты.
Рабочая зона
Рабочая зона лазерного станка определяется пределами перемещения режущей головки или обрабатываемого стола, в которых обеспечивается заданное качество обработки. Формально она ограничена крайними положениями подвижных осей: для портальных машин это прямоугольник, для манипуляторов сложная пространственная область. Типовые размеры рабочей зоны промышленных лазеров составляют от 1000×500 мм для компактных моделей до 4000×2000 мм и более для крупноформатных портальных систем.
Выход за пределы рабочей зоны приводит к потере точности позиционирования из-за погрешностей направляющих и люфтов на краях диапазона, а в некоторых конструкциях к столкновению с концевыми упорами. Система ЧПУ отслеживает текущие координаты и блокирует выполнение программы при приближении к границам, оставляя технологический запас, достаточный для торможения.
Зона обработки, в отличие от рабочей зоны, определяется областью, где лазерный луч взаимодействует с материалом. Ее размеры зависят от положения фокуса, толщины материала и параметров газовой струи. Для толстых материалов эффективная зона обработки может быть меньше номинальной рабочей зоны из-за необходимости снижения скорости на краях листа, где жесткость конструкции стола ниже.
Планирование раскроя с учетом рабочей зоны позволяет минимизировать отходы и избежать переустановки деталей. Вложенные контуры, общие резы и мосты между деталями размещаются таким образом, чтобы максимально использовать доступную площадь. Программное обеспечение автоматически проверяет вписывание раскроя в рабочую зону и предупреждает о выходе за допустимые пределы.
Линейные направляющие
Линейные направляющие обеспечивают прямолинейное перемещение режущей головки или портала с минимальными отклонениями от заданной траектории. Основные характеристики геометрическая точность, устойчивость к вибрациям и стабильность скорости напрямую влияют на ширину керфа и шероховатость кромки. Отклонение от прямолинейности всего 5 мкм на 300 мм хода становится видимым на стенке реза в виде конусности.
Конструктивно направляющие выполняются в виде профильных рельсов с рециркулирующими шариковыми каретками или роликовых опор. Шариковые направляющие обеспечивают высокую жесткость и точность, но чувствительны к загрязнениям и требуют регулярной смазки. Роликовые системы менее требовательны к обслуживанию, однако уступают в плавности хода на малых скоростях из-за эффекта stick-slip.
Эффект прерывистого скольжения, или stick-slip, проявляется как скачкообразное движение при малых скоростях подачи, что приводит к волнистости кромки и неравномерной ширине реза. Применение направляющих с самосмазывающимися полимерными вкладышами, таких как drylin W, позволяет полностью исключить этот эффект: испытания показали стабильное перемещение на скорости до 500 мм/с без признаков прерывистого движения.
Тепловое расширение направляющих при длительной работе вызывает смещение нулевой точки оси на 15–40 мкм в час. Для компенсации применяются направляющие с полым ходовым винтом и масляным охлаждением, удерживающие тепловой дрейф в пределах 2 мкм/час. Это критично для многочасовых операций раскроя, где накопление тепловой погрешности приводит к несоответствию размеров деталей, изготовленных в начале и конце смены.
Обслуживание направляющих включает периодическую очистку рельсов от продуктов износа и пыли, проверку усилия перемещения кареток вручную и контроль люфта. Появление заметного сопротивления или неравномерности хода служит признаком износа тел качения или недостатка смазки. Замена кареток выполняется комплектно с рельсами для сохранения взаимной приработки.
ЧПУ
Система числового программного управления координирует движение всех осей, управляет мощностью излучения, газовыми клапанами и вспомогательными механизмами. Современные ЧПУ для лазерных станков, такие как экосистемы на базе контроллеров LaserApp, обеспечивают интерполяцию траектории с точностью до единиц микрометров и синхронизацию параметров с положением инструмента.
Программное обеспечение ЧПУ включает постпроцессор для преобразования CAD-моделей в управляющие программы, редактор параметров и систему диагностики. Постпроцессор учитывает кинематику конкретного станка, компенсирует люфты и вносит коррекцию на ширину керфа, обеспечивая соответствие готовой детали чертежу. Библиотеки материалов с предустановленными режимами позволяют оператору быстро переключаться между задачами без ручного подбора параметров.
Адаптивное управление в реальном времени корректирует мощность и скорость в зависимости от условий реза. Датчики контролируют давление газа, температуру оптики и электрические параметры источника излучения. При отклонении от заданных значений система автоматически снижает скорость или приостанавливает программу, предотвращая брак и повреждение оборудования.
Интерфейс оператора предоставляет визуализацию траектории, текущих координат и параметров. Журналирование событий фиксирует все изменения настроек, срабатывания защит и ошибки, что упрощает диагностику неисправностей. Современные ЧПУ поддерживают удаленный мониторинг и обновление программного обеспечения, что сокращает время технического обслуживания.
Kerf
Керф ширина материала, удаляемого лазерным лучом в процессе резки. Этот параметр измеряется как разность между номинальным и фактическим размером детали: если требуется вырезать квадрат 100×100 мм, а фактически получается 99,8×99,8 мм, керф составляет 0,2 мм. Для лазерной резки типичные значения керфа лежат в диапазоне 0,01–0,5 мм в зависимости от мощности, фокусного расстояния, скорости и свойств материала.
| Материал | Толщина, мм | Мощность, кВт | Скорость, м/мин | Керф, мм |
|---|---|---|---|---|
| Углеродистая сталь | 1 | 1 | 12 | 0,15 |
| Углеродистая сталь | 6 | 4 | 3,2 | 0,30 |
| Нержавеющая сталь | 3 | 3 | 4,5 | 0,20 |
| Алюминий | 2 | 2 | 6,0 | 0,18 |
| Медь | 2 | 3 | 3,5 | 0,22 |
| Латунь | 4 | 4 | 2,8 | 0,25 |
На ширину керфа влияют несколько факторов одновременно. Увеличение мощности при постоянной скорости расширяет зону плавления и увеличивает керф. Рост скорости, напротив, сужает керф, но может привести к неполному проплавлению. Смещение фокуса относительно поверхности также изменяет ширину реза: заглубление фокуса расширяет керф на входе и сужает на выходе, создавая конусность.
Конусность реза разность между шириной керфа на входе и выходе особенно критична для точных деталей. Для тонких материалов конусность минимальна, тогда как при резке толщин свыше 6 мм она может достигать 0,1 мм и более. Компенсация конусности выполняется программно: траектория строится с учетом ожидаемого наклона стенки, что позволяет получать прямые кромки после резки.
Компенсация керфа в управляющей программе обязательна для ответственных деталей. Оператор задает значение керфа в таблице инструментов, и ЧПУ автоматически смещает траекторию на половину этой величины в направлении, противоположном резу. Ошибка в задании керфа приводит к систематическому отклонению размеров: занижение вызывает увеличение деталей, завышение их уменьшение.
Экспериментальное определение керфа для конкретной комбинации материала и режима резки рекомендуется проводить перед запуском серийного производства. Тестовый рез выполняется на образце, после чего керф измеряется с помощью микроскопа или оптического компаратора. Полученное значение заносится в библиотеку материалов и используется во всех последующих программах для данного сочетания параметров.
Лазерный станок это систему, в которой каждый компонент от резонатора до системы ЧПУ вносит вклад в итоговый результат. Оптический резонатор формирует качественный пучок, мощность излучения определяет производительность, режущая головка с фокусирующей оптикой и соплом обеспечивает концентрацию энергии и удаление расплава, линейные направляющие гарантируют точность перемещений, а ЧПУ синхронизирует все процессы.
Понимание взаимосвязей между этими элементами позволяет оператору осознанно управлять качеством реза, а инженеру грамотно подбирать конфигурацию оборудования под конкретные производственные задачи. Регулярное обслуживание оптики, контроль состояния сопла и направляющих, а также экспериментальная калибровка керфа для каждого материала составляют основу стабильной и эффективной эксплуатации лазерной техники.